


Rezystancyjne czujniki temperatury RTD, w szczególności Pt100, Pt500 i Pt1000, należą do najczęściej stosowanych czujników temperatury w automatyce przemysłowej, energetyce, HVAC, laboratoriach, przemyśle spożywczym, farmaceutycznym i chemicznym. Ich podstawowymi zaletami są wysoka dokładność, dobra powtarzalność oraz długoterminowa stabilność charakterystyki pomiarowej.
Najbardziej rozpowszechnionym rozwiązaniem jest platynowy czujnik Pt100, którego rezystancja nominalna wynosi 100 Ω w temperaturze 0°C. W instalacjach, w których istotne jest ograniczenie wpływu rezystancji przewodów, stosowane są również czujniki Pt500 i Pt1000, o rezystancji nominalnej odpowiednio 500 Ω oraz 1000 Ω przy 0°C.
Parametry przemysłowych platynowych termometrów rezystancyjnych oraz platynowych elementów pomiarowych określa aktualnie PN-EN IEC 60751:2022-11 / IEC 60751:2022.
W artykule wyjaśniamy:
RTD, czyli Resistance Temperature Detector, jest rezystancyjnym czujnikiem temperatury wykorzystującym zależność rezystancji elektrycznej elementu pomiarowego od jego temperatury.
W przemysłowych pomiarach temperatury najczęściej wykorzystuje się platynę, ponieważ materiał ten zapewnia bardzo dobrą stabilność, powtarzalność oraz dobrze zdefiniowaną charakterystykę rezystancja–temperatura.
Najpopularniejsze odmiany to:
Litery „Pt” oznaczają platynę, natomiast liczba określa nominalną rezystancję elementu pomiarowego w temperaturze 0°C.
Dla standardowych platynowych elementów zgodnych z IEC 60751 współczynnik temperaturowy wynosi:
α = 0,003851°C⁻¹, czyli około 3851 ppm/K.
Rezystancja platyny zwiększa się wraz ze wzrostem temperatury. Zależność ta jest zbliżona do liniowej w ograniczonym zakresie temperatury, ale przy dokładnych pomiarach należy uwzględnić jej niewielką nieliniowość.
Dlatego stwierdzenie, że Pt100 ma idealnie liniową charakterystykę, jest uproszczeniem.
Dla temperatur od 0°C do +850°C zależność można opisać równaniem Callendara–Van Dusena:
R(t) = R₀ × (1 + A·t + B·t²)
natomiast poniżej 0°C:
R(t) = R₀ × [1 + A·t + B·t² + C·(t − 100)·t³]
gdzie:
Dla Pt100 rezystancja wynosi przykładowo około:
| Temperatura | Pt100 | Pt500 | Pt1000 |
|---|---|---|---|
| 0°C | 100,00 Ω | 500,00 Ω | 1000,00 Ω |
| 20°C | 107,79 Ω | 538,95 Ω | 1077,90 Ω |
| 50°C | 119,40 Ω | 597,00 Ω | 1194,00 Ω |
| 100°C | 138,51 Ω | 692,55 Ω | 1385,10 Ω |
Przy założeniu identycznej charakterystyki nominalnej wartości Pt500 i Pt1000 są odpowiednio pięcio- i dziesięciokrotnie większe od wartości Pt100.
Charakterystyki termometryczne czujników zostały opisane w międzynarodowej normie PN-EN IEC 60751:2022-11 / IEC 60751:2022, która definiuje charakterystykę rezystancja–temperatura, klasy tolerancji oraz zakresy ich ważności. Szczegółowe tabele rezystancji i współczynników temperaturowych znaleźć można także w dokumentacji technicznej producentów oraz w naszym opracowaniu.
Zobacz „Charakterystyki termometryczne czujników platynowych RTD (Pt100)„.
Wszystkie trzy rozwiązania wykorzystują tę samą zasadę pomiaru, jednak różna rezystancja nominalna wpływa na właściwości całego toru pomiarowego.
Pt100 jest standardem przemysłowym i posiada bardzo szeroką kompatybilność z:
Przy większej długości przewodów zaleca się przede wszystkim połączenie 3- lub 4-przewodowe.
Pt500 zapewnia pięciokrotnie większą nominalną rezystancję niż Pt100. Dzięki temu ten sam dodatkowy opór przewodów powoduje około pięciokrotnie mniejszy błąd temperatury niż w przypadku Pt100.
Pt1000 ma dziesięciokrotnie większą rezystancję nominalną niż Pt100. Przy tej samej rezystancji przewodów jej względny wpływ na wynik jest więc około dziesięciokrotnie mniejszy.
Pt1000 jest dzięki temu często wykorzystywany m.in. w:
Nie oznacza to jednak, że rezystancję przewodów można zawsze całkowicie pominąć.
W pobliżu 0°C czułość Pt100 wynosi około:
0,385 Ω/°C.
Jeżeli całkowita dodatkowa rezystancja przewodów w układzie 2-przewodowym wyniesie 1 Ω, błąd dla Pt100 może odpowiadać około:
1 Ω / 0,385 Ω/°C ≈ 2,6°C.
Dla Pt1000 czułość jest około dziesięciokrotnie większa, czyli około 3,85 Ω/°C. Ta sama dodatkowa rezystancja 1 Ω odpowiada więc błędowi około:
0,26°C.
Pokazuje to, dlaczego Pt500 i Pt1000 są korzystniejsze przy połączeniach 2-przewodowych.
Nie można jednak automatycznie stwierdzić, że połączenie 2-przewodowe Pt1000 jest zawsze wystarczająco dokładne. Zależy to od:
Platynowe elementy pomiarowe wykonywane są głównie w dwóch technologiach.

W konstrukcji drutowej cienki drut platynowy umieszczony jest na odpowiednim podłożu lub wewnątrz konstrukcji ceramicznej.
Ich zaletami są:
Stosowane są m.in. w precyzyjnych przemysłowych czujnikach temperatury, laboratoriach, urządzeniach wzorcujących oraz aplikacjach o wysokich wymaganiach metrologicznych.

W sensorach cienkowarstwowych warstwa platyny nanoszona jest na ceramiczne podłoże.
Technologia ta umożliwia produkcję bardzo małych i powtarzalnych elementów pomiarowych.
Do zalet należą:
Zakres temperatury i dopuszczalna klasa dokładności zależą jednak od konkretnego wykonania elementu.
Aktualnym polskim dokumentem dotyczącym przemysłowych platynowych termometrów rezystancyjnych jest:
PN-EN IEC 60751:2022-11 – Platynowe czujniki przemysłowych termometrów rezystancyjnych i platynowe czujniki temperatury.
Norma wprowadza EN IEC 60751:2022 i IEC 60751:2022 oraz zastąpiła PN-EN 60751:2009.
Obejmuje m.in.:
W przypadku kompletnych przemysłowych termometrów rezystancyjnych norma wyróżnia klasy dokładności AA, A, B i C.
| Klasa dokładności | Rezystor drutowy | Rezystor cienkowarstwowy | Dopuszczalna tolerancja |
| AA | −50…+250°C | 0…+150°C | ±(0,10 + 0,0017·|t|)°C |
| A | −100…+450°C | −30…+300°C | ±(0,15 + 0,002·|t|)°C |
| B | −196…+600°C | −50…+500°C | ±(0,30 + 0,005·|t|)°C |
| C | −196…+600°C | −50…+600°C | ±(0,60 + 0,010·|t|)°C |
Symbol |t| oznacza wartość bezwzględną temperatury wyrażonej w °C.

Tolerancja kompletnego termometru RTD jest tylko jednym ze składników całkowitej niepewności toru pomiarowego.
IEC 60751:2022 rozróżnia platynowy rezystor pomiarowy od kompletnego termometru.
Dla samych elementów pomiarowych stosowane są oznaczenia:
Natomiast oznaczenia kompletnego termometru rezystancyjnego to odpowiednio AA, A, B i C
Jest to ważne podczas specyfikowania przemysłowego czujnika Pt100. Sama informacja o klasie zastosowanego rezystora nie zawsze jest równoznaczna z tolerancją całego gotowego czujnika wraz z połączeniami wewnętrznymi i przewodami.
Sposób podłączenia ma bardzo duże znaczenie dla dokładności pomiaru.

Jest najprostszą i najtańszą konfiguracją.
Urządzenie pomiarowe mierzy jednak łącznie:
rezystancję czujnika + rezystancję obu przewodów.
Powoduje to dodatkowy dodatni błąd temperatury.
Połączenie 2-przewodowe można stosować, gdy:
Nie należy więc traktować układu 2-przewodowego Pt500 lub Pt1000 jako bezwarunkowo pozbawionego wpływu przewodów.

Jest najczęściej stosowanym rozwiązaniem w przemysłowych pomiarach Pt100.
Odpowiedni układ wejściowy urządzenia pomiarowego pozwala skompensować większość wpływu rezystancji przewodów, przy założeniu, że ich rezystancje są odpowiednio zbliżone.
Połączenie 3-przewodowe jest dobrym kompromisem między:

Jest najbardziej dokładną metodą pomiaru rezystancji.
Dwa przewody doprowadzają prąd pomiarowy, natomiast druga para służy do pomiaru napięcia bez istotnego wpływu rezystancji przewodów napięciowych.
Układ 4-przewodowy jest szczególnie zalecany w:
IEC 60751:2022 wymaga, aby termometry o klasie dokładności lepszej niż B posiadały konfigurację 3- lub 4-przewodową, przy czym preferowana jest konfiguracja 4-przewodowa.
Pomiar rezystancji wymaga przepływu prądu przez element RTD. Powoduje to wydzielanie energii:
P = I² × R
a więc niewielkie ogrzewanie samego czujnika.
Zjawisko to nazywane jest samonagrzewaniem.
Zwiększenie prądu pomiarowego może poprawić stosunek sygnału do szumu, ale jednocześnie zwiększa moc wydzielaną w elemencie i może powodować dodatkowy błąd temperatury.
Nie jest więc prawidłowe założenie, że większy prąd pomiarowy automatycznie zwiększa dokładność pomiaru.
IEC 60751:2022 wymaga ograniczenia prądu do wartości, przy której samonagrzewanie nie przekracza określonej części tolerancji deklarowanej klasy. Norma wskazuje również, że dla drutowego rezystora platynowego 100 Ω prąd pomiarowy zwykle nie przekracza około 1 mA.
Rzeczywisty błąd samonagrzewania zależy m.in. od:
W nieruchomym powietrzu samonagrzewanie może mieć znacznie większy wpływ niż w przepływającej cieczy.
Dokładność nie jest jedynym parametrem dobrego czujnika temperatury. W wielu procesach równie istotny jest czas odpowiedzi.
Warunki testu powinny być zawsze podane razem z wynikiem, ponieważ czas odpowiedzi zależy od medium i prędkości przepływu.
IEC 60751:2022 umożliwia określanie czasu potrzebnego do osiągnięcia określonego procentu skokowej zmiany temperatury, np.:
Norma przewiduje badanie m.in. w:

Dlatego porównując dwa czujniki temperatury, nie wystarczy porównywać samej liczby sekund. Należy sprawdzić również warunki, w których czas odpowiedzi został wyznaczony.
Najważniejsze czynniki to:
Smukły czujnik bez masywnej osłony zazwyczaj reaguje szybciej, ale może być mniej odporny mechanicznie.
Dlatego dobór czujnika jest zawsze kompromisem pomiędzy:
dokładnością, szybkością odpowiedzi, odpornością mechaniczną i trwałością.
Gotowy przemysłowy czujnik temperatury składa się zazwyczaj z kilku elementów:
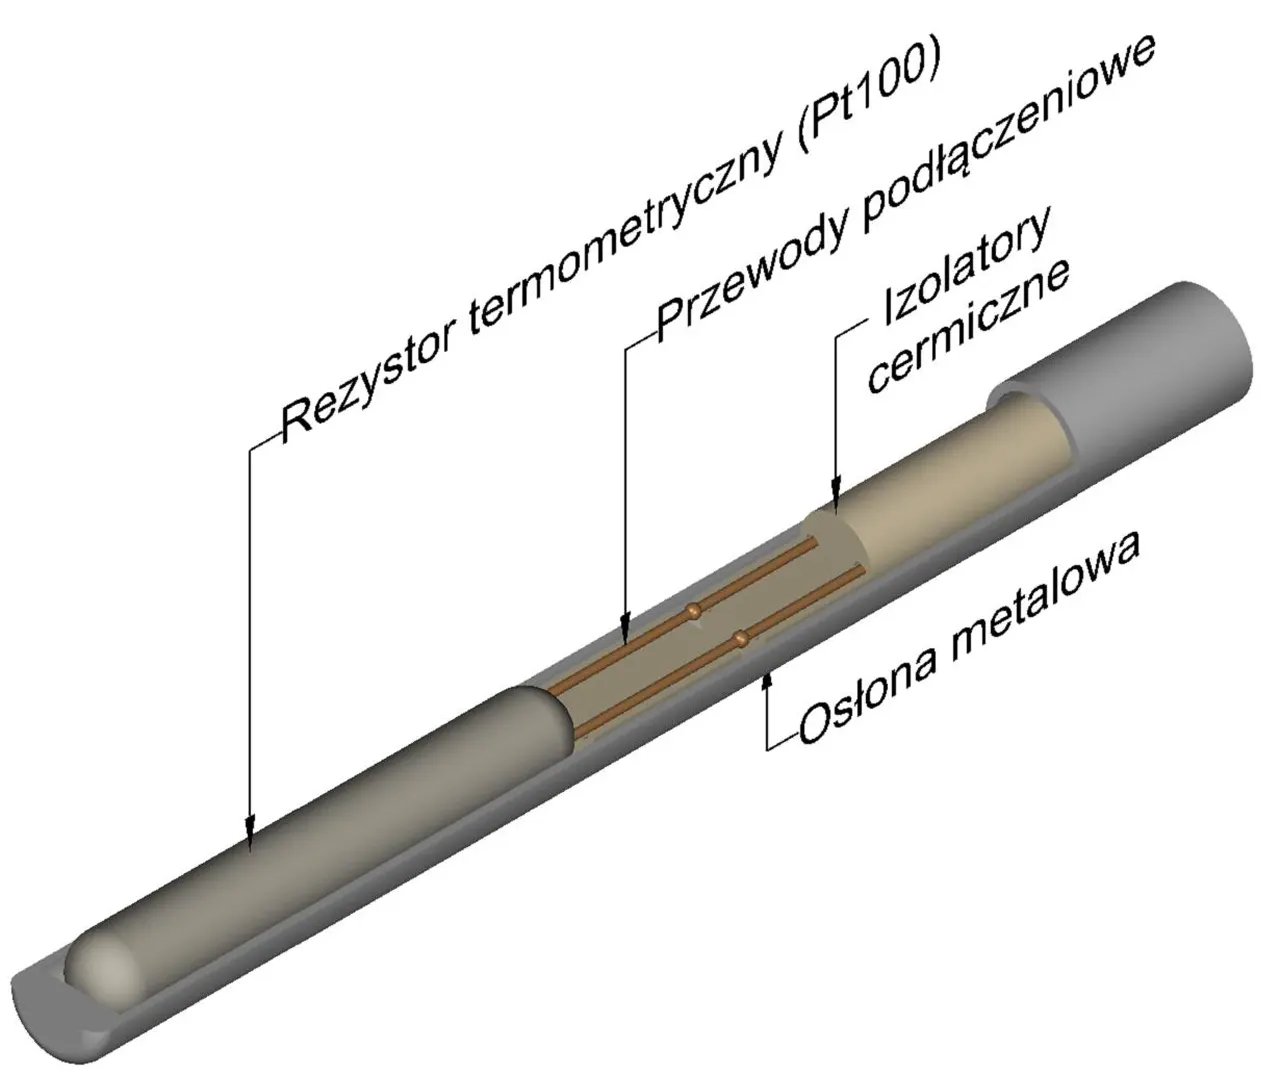
Rodzaj konstrukcji dobiera się do aplikacji.
Czujniki kablowe posiadają elastyczny przewód wyprowadzony bezpośrednio z osłony pomiarowej.
Stosowane są m.in. do:
Maksymalną temperaturę pracy może ograniczać nie sam Pt100, lecz zastosowana izolacja przewodu.
Posiadają głowicę przyłączeniową z zaciskami lub przetwornikiem temperatury.
Są powszechnie stosowane w przemysłowych instalacjach procesowych.
Przy wysokiej temperaturze medium istotne jest właściwe odsunięcie głowicy od gorącego procesu za pomocą szyjki lub odpowiedniej długości konstrukcji.
Temperatura dopuszczalna dla głowicy lub wbudowanego przetwornika może być bowiem znacznie niższa niż temperatura dopuszczalna dla samej części pomiarowej.
Cechują się niewielką średnicą i dobrymi właściwościami dynamicznymi. Mogą być używane tam, gdzie potrzebna jest:
Służą do pomiaru temperatury powierzchni rur, zbiorników, płyt, elementów maszyn lub instalacji.
Mogą być wykonywane m.in. jako:
Przy pomiarze powierzchniowym szczególnie ważne są dobry kontakt termiczny oraz ograniczenie wpływu temperatury otoczenia.
W instalacjach chemicznych i galwanicznych stosuje się osłony wykonane z materiałów odpornych na konkretne medium, np.:
Materiał osłony należy zawsze dobierać na podstawie temperatury, stężenia i składu chemicznego medium.
Należy określić:
Teoretyczny zakres charakterystyki platynowych termometrów objęty IEC 60751 sięga od około −200°C do +850°C, ale rzeczywisty zakres gotowego czujnika może być znacznie mniejszy.
Ograniczenia mogą wynikać z:
Trzeba uwzględniać nie tylko klasę Pt100, ale cały budżet błędu lub niepewności toru pomiarowego.
Wpływ mają m.in.:
Czujnik klasy AA podłączony niewłaściwie może w praktyce dawać gorszy wynik niż prawidłowo zamontowany czujnik klasy A.
Dla cieczy, gazu, pary, powierzchni metalowej lub medium agresywnego wymagane są inne rozwiązania konstrukcyjne.
Przykładowo:
W rurociągu czujnik lub osłona termometryczna podlega oddziaływaniu ciśnienia, drgań i przepływu.
Przy dużych prędkościach medium dobór osłony powinien uwzględniać obciążenia mechaniczne i zjawiska dynamiczne.
Jeżeli proces szybko zmienia temperaturę, zastosowanie masywnej osłony może powodować zbyt duże opóźnienie regulacji.
W takich przypadkach należy szukać kompromisu pomiędzy odpornością mechaniczną i czasem odpowiedzi.
Najczęściej stosowane są:
Należy wybrać:
Nawet bardzo dokładny Pt100 może wskazywać nieprawidłowo, jeżeli zostanie źle zamontowany.
Element pomiarowy powinien znajdować się wystarczająco głęboko w mierzonym medium, aby ograniczyć odprowadzanie ciepła wzdłuż osłony.
Nie istnieje jedna uniwersalna minimalna liczba średnic odpowiednia dla każdego czujnika i każdej aplikacji.
Wymagana głębokość zależy m.in. od:
IEC 60751 definiuje minimalną głębokość zanurzenia funkcjonalnie – jako taką, przy której zmiana względem pełnego zanurzenia nie przekracza określonego poziomu.
Należy znać długość części czułej czujnika i upewnić się, że znajduje się ona w reprezentatywnym miejscu procesu.
W rurociągach o małej średnicy często korzystniejszy może być montaż pod kątem lub odpowiednia orientacja względem przepływu, pozwalająca zwiększyć efektywną głębokość zanurzenia.
Montaż zbyt blisko ściany zbiornika lub elementu konstrukcyjnego o innej temperaturze może powodować błąd wynikający z przewodzenia ciepła.
Podstawową kontrolę można wykonać za pomocą omomierza.
Nie należy wykonywać pomiaru rezystancji czujnika podłączonego do aktywnego regulatora lub przetwornika.
W temperaturze około 20°C typowa wartość wynosi:
Podczas ogrzewania rezystancja platynowego czujnika powinna rosnąć.
W czujnikach 3- i 4-przewodowych można również sprawdzić ciągłość oraz porównać rezystancję odpowiednich żył.
Duża rozbieżność może świadczyć o:
Pomiar multimetrem jest jednak tylko testem diagnostycznym i nie zastępuje wzorcowania.
Punkt około 0°C można uzyskać za pomocą prawidłowo przygotowanej mieszaniny lodu i wody.
Gotująca się woda może natomiast służyć jedynie jako orientacyjny punkt kontrolny.
Temperatura wrzenia wody nie zawsze wynosi dokładnie 100°C, ponieważ zależy m.in. od:
Do dokładnej kontroli lub wzorcowania należy używać odpowiednich wzorców i kontrolowanych źródeł temperatury.
Wzorcowanie polega na określeniu zależności pomiędzy wartością wskazywaną przez badany tor pomiarowy a wartością odniesienia realizowaną przez wzorzec pomiarowy, wraz z odpowiednimi niepewnościami.
W języku technicznym spotyka się również określenie kalibracja, odpowiadające angielskiemu „calibration”.
Wzorcowania nie należy mylić z adiustacją, czyli zmianą ustawień urządzenia w celu skorygowania jego wskazań.
Wyniki wzorcowania mogą być przedstawione w świadectwie zawierającym m.in.:
Nie istnieje jeden prawidłowy interwał odpowiedni dla wszystkich instalacji.
Częstotliwość należy ustalić na podstawie:
W aplikacjach krytycznych interwał może być znacznie krótszy niż w prostych pomiarach pomocniczych.
Do ustalania i okresowej oceny interwałów wzorcowania można wykorzystywać zasady opisane m.in. w dokumentach dotyczących zarządzania wyposażeniem pomiarowym, takich jak ILAC-G24.
Obie technologie są powszechnie stosowane, ale mają inne zalety.
Najczęściej wybierany, gdy istotne są:
Często lepsza, gdy kluczowe są:
Nie ma więc jednego rodzaju czujnika najlepszego do każdego procesu.
Rezystancyjne czujniki temperatury stosowane są m.in. w:
Do pomiaru i regulacji temperatury maszyn, instalacji oraz procesów produkcyjnych.
Do wtryskarek, wytłaczarek, form i urządzeń przetwórstwa tworzyw.
Do komór chłodniczych, wędzarniczych, instalacji technologicznych, zbiorników i urządzeń produkcyjnych.
Do chłodziarek, zamrażarek, urządzeń laboratoryjnych i kontrolowanych procesów technologicznych.
Do pomiaru temperatury w instalacjach technologicznych, węzłach cieplnych, instalacjach C.O. i C.W.U.
Do pomiaru temperatury:
Do kontroli temperatury kąpieli chemicznych i procesów technologicznych, z wykorzystaniem odpowiednio dobranych osłon odpornych chemicznie.
Do najczęściej spotykanych problemów należą:
Pt oznacza platynę, a liczba 100 oznacza rezystancję nominalną równą 100 Ω przy temperaturze 0°C.
Dla standardowej charakterystyki IEC 60751 wynosi około 107,8 Ω.
Około 138,5 Ω.
Pt1000 posiada rezystancję 1000 Ω przy 0°C zamiast 100 Ω. Dzięki większej rezystancji wpływ takiej samej rezystancji przewodów jest względnie mniejszy.
Nie. Połączenie 2-przewodowe powoduje dodanie rezystancji przewodów do mierzonego sygnału. Dla Pt1000 wpływ jest znacznie mniejszy niż dla Pt100, ale przy dużej dokładności lub długich przewodach nadal powinien zostać uwzględniony.
Jest to typowe rozwiązanie dla przemysłowych systemów pomiarowych, w których potrzebna jest kompensacja rezystancji przewodów bez kosztu instalacji czteroprzewodowej.
W laboratoriach, wzorcowaniu i innych pomiarach wymagających najwyższej dokładności.
Tak. Klasa AA posiada w swoim zakresie obowiązywania węższą tolerancję niż klasa A.
W aktualnej IEC 60751 należy stosować obowiązujące oznaczenia klas zgodne z normą. Historyczne i handlowe określenia typu 1/3 DIN mogą odpowiadać zbliżonym tolerancjom, ale nie powinny być automatycznie traktowane jako formalne oznaczenie klasy AA bez sprawdzenia zakresu temperatury i deklaracji producenta.
Nie. Na pomiar mogą wpływać zakłócenia w przewodach i elektronice pomiarowej. W środowisku przemysłowym istotne są prawidłowe prowadzenie przewodów, ekranowanie, uziemienie oraz odpowiednie wejście urządzenia pomiarowego.
Nie zawsze. Większy prąd zwiększa sygnał elektryczny, ale jednocześnie zwiększa samonagrzewanie sensora, które może powodować błąd temperatury.
Interwał powinien wynikać z wymagań procesu, historii stabilności, ryzyka i systemu jakości. Nie istnieje uniwersalny obowiązek wzorcowania każdego czujnika np. co 12 lub 24 miesiące.
Czujniki rezystancyjne Pt100, Pt500 i Pt1000 są jednymi z najważniejszych elementów przemysłowych systemów pomiaru, regulacji, monitoringu i rejestracji temperatury. Odpowiednio dobrany sensor zapewnia wysoką dokładność, dobrą powtarzalność i stabilność przez długi okres eksploatacji.
Uzyskanie dokładnego pomiaru wymaga jednak spojrzenia na cały tor pomiarowy. O wyniku decyduje nie tylko klasa elementu Pt, ale również:
W aplikacjach przemysłowych Pt100 w układzie 3-przewodowym pozostaje jednym z najbardziej uniwersalnych rozwiązań. Pt500 i Pt1000 mogą być korzystne tam, gdzie ważne jest ograniczenie względnego wpływu rezystancji przewodów, natomiast układ 4-przewodowy jest rozwiązaniem preferowanym dla najbardziej wymagających pomiarów.
ACSE Sp. z o.o. oferuje przemysłowe czujniki temperatury w wielu wykonaniach: kablowych, głowicowych, płaszczowych, powierzchniowych, opaskowych, magnetycznych oraz przeznaczonych do pracy w mediach agresywnych. Czujniki mogą być dobierane pod względem zakresu temperatury, elementu Pt100/Pt500/Pt1000, klasy dokładności, materiału osłony, średnicy, długości, przyłącza procesowego i elektrycznego.
Zobacz również: czujniki temperatury Pt100, regulatory i termoregulatory PID, przetworniki temperatury, mierniki temperatury oraz wielokanałowe rejestratory danych.
Autor / opracowanie merytoryczne: ACSE Sp. z o.o. – dział techniczny
Weryfikacja techniczna: specjalista ds. aparatury kontrolno-pomiarowej
Ostatnia aktualizacja: 7 września 2026 r.


